


Полное приведение в соответствие с новым стандартом на буровые коронки для анкерных креплений MT/T 984-2025
Классификация: Важные новости компании
Количество посещений:
【Краткое описание】 В последнее время в угольной отрасли вступил в силу новый стандарт MT/T 984-2025 «Буровые коронки с алмазными композитными пластинами для шахтных крепёжных анкеров», который заменяет действовавший двадцать лет стандарт MT/T 984-2006. В документе внесены многочисленные изменения в перечень параметров контроля буровых коронок, методы испытаний и правила принятия решений, что обеспечивает новую основу для проверки качества, подачи образцов на экспертизу и приёмки PDC‑коронок для анкерного крепления.
В последнее время в угольной отрасли вступил в силу новый стандарт MT/T 984-2025 «Буровые коронки с алмазными композитными пластинами для шахтных крепёжных анкеров», который заменяет действовавший двадцать лет стандарт MT/T 984-2006. В документе внесены многочисленные изменения в перечень параметров контроля буровых коронок, методы испытаний и правила оценки, что обеспечивает новую основу для проверки качества, подачи образцов на экспертизу и приёмки PDC‑коронок для анкеров.
Основное внимание в настоящей редакции уделено оптимизации и модернизации перечня испытаний и методов их проведения; подробности изменений приведены ниже:
1. Добавлены обязательные проверки и соответствующие показатели
Проверка механических свойств основы бурового долота (выборочная типовая проверка): добавлена проверка механических свойств основы бурового долота (таблица 3 стандарта MT/T 984-2025). Материал основы и характеристики термической обработки включены в обязательную оценку с целью адресного решения проблем разрушения резьбы на месте эксплуатации и преждевременного выхода основы из строя.

Контроль качества поверхности сварного шва (проверка каждого изделия перед отгрузкой): поверхность сварного шва должна быть сплошной и плотной, а сварные углы — ровными и гладкими; на поверхности не допускаются трещины, поры, расслоения, обширные участки недосвара и другие дефекты; проверка осуществляется визуально или с использованием 5‑кратной лупы; внешний вид сварного шва необходимо контролировать на каждой буровой коронке для предотвращения отслоения композитных пластин.
2. Обновление ключевых экспериментальных нормативов: пересмотрены методики определения прочности на срез пайки, приспособления для испытаний статического крутящего момента буровых долот, операционные процедуры и правила обработки данных; унифицированы стандарты испытаний для всех контролирующих организаций, что позволяет устранить расхождения в результатах, полученных в различных лабораториях; добавлены отдельные контрольные параметры размеров композитных пластин, а также одновременно оптимизированы методы измерения геометрических характеристик буровых долот и размеров резьбы.

Требования нового национального стандарта к методам испытаний

Методы определения прочности на срез в нашей компании
3. Реконструкция системы проверок и принятия решений: пересмотрен перечень пунктов входного контроля и типовых испытаний, изменены процедуры определения несоответствия и повторной проверки, уточнены условия начала проведения типовых испытаний; обновлены требования к проверке маркировки и упаковки продукции, а также унифицировано содержание приемочных и инспекционных процедур при поступлении продукции на склад горнодобывающего предприятия.
Новый стандарт адаптирован к условиям бурения анкерных стержней и анкерных тросов в глубоких выработках и сложных горных породах, устранив пробелы в контроле основы и сварных швов. В ответ на новейшие требования к буровым коронкам для анкеров наша компания оперативно привела свою деятельность в соответствие с этими нормами, одновременно обновив контрольно-измерительное оборудование, процедуры испытаний и отчёты о выпуске продукции; при закупке и приемке сырья, а также при проведении входного контроля готовой продукции все показатели уже соответствуют новому изданию, что обеспечивает безопасность и надёжность буровых работ при устройстве крепи.
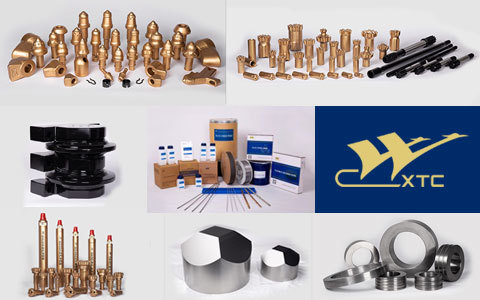
Опираясь на новый государственный стандарт, наша компания разработала и изготовила пробный буровой долото‑анкер с фрезерованными композитными пластинами; испытания проводились в различных районах Внутренней Монголии и провинции Аньхой при сложных условиях эксплуатации, характеризующихся значением коэффициента прочности породы F > 12 и чередованием мягких и твёрдых пород. По скорости бурения и глубине проходки были достигнуты выдающиеся результаты.

Буровые коронки с анкерными стержнями, оснащённые фрезерованными композитными пластинами, производимые нашей компанией, благодаря технологии обработки режущих кромок являются оптимальной конструкцией для работы в сложных подземных слоистых породах. Фрезерованная обработка улучшает распределение нагрузок по режущей кромке: бурение проходит легко и быстро, сопротивление разрушению породы снижается, а скорость проникновения остаётся стабильной. Это эффективно снижает концентрацию напряжений в углах и краях пластин, существенно уменьшая риск их сколов и откалывания, а также повышая ударную прочность композитных пластин. Кроме того, обеспечивается более надёжное центрирование; получаемое отверстие отличается правильной геометрией и небольшим отклонением, что снижает вероятность заклинивания инструмента. Нагрузка на резьбовую часть коронки распределяется равномернее, что предотвращает усталостное разрушение резьбы.
В условиях работы с угольными породами, мягкими породами, чередующимися слоями мягких и твёрдых пород, а также с твёрдыми породами обеспечивается баланс между эффективностью бурения и сроком службы; при этом в полной мере выполняются требования нового стандарта MT/T 984‑2025 к качеству сварных швов, матрицы и общей надёжности, что способствует повышению качества и эффективности бурения скважин для анкерной крепи горных выработок в угольных шахтах.


Многостроенный элемент текстового контента
Разрешение содержимого языка HTML после связывания данных с богатым текстовым контентом
Связанные Новости


08-17
2026


08-05
2026

07-30
2026

07-23
2026

07-21
2026
Поиск решений и инноваций, непрерывное самосовершенствование
Контакты нас.
Адрес: Бэньхэбэйлу №68, район новой техники, сектор Лоян, район испытания свободной торговли (Хэнань) Китая
Телефон:0379-61101002
Факс:0379-61101107
Почтовый ящик:Geotools@cxtc.com
Подметать и следовать за нами
SAF Coolest v1.3.1.2 设置面板 EXYSD-ZQWO-EXZQE-ZVD
无数据提示
Извините, текущий раздел обновляется, следите за обновлениями!
Вы можете просмотреть другие разделы или вернутьсяГлавная
V1.3.1 SVG图标库请自行添加图标,用div包起来,并命名使用
Сообщение онлайн